多孔砖作为一种轻质、保温、隔音且节约土地资源的墙体材料,在现代建筑中应用广泛。其制造过程的核心装备——多孔砖机,直接决定了砖坯的质量、生产效率和产品多样性。本文将从多孔砖机的功能定位、主流机型、关键工艺环节及设备选型要点等方面,系统解析这一建筑材料制造领域的重要装备。
一、多孔砖机的功能定位
多孔砖机是用于将按一定比例配制的原料(如粘土、页岩、煤矸石、粉煤灰等)经过加水搅拌、陈化、碾压后,通过真空挤出或压制成型方式,制造出带有规则孔洞的砖坯的成套设备。其核心功能包括:原料的均匀输送、真空脱气以提高密实度、可更换模具实现不同孔型与规格的切换、以及稳定的挤出压力控制。与实心砖生产相比,多孔砖机需在挤出过程中精确形成孔洞,因此对模具设计、芯具耐磨性和泥料塑性要求更高。
二、主流机型与技术特点
目前建筑市场上常见的多孔砖机主要分为两类:真空挤出机和压制成型机。
- 真空硬塑挤出机:这是生产烧结多孔砖的主流设备,适用于页岩、煤矸石等硬质原料。其工作流程为:原料经双轴搅拌机加水混合后,进入消化仓陈化,再由箱式给料机送入挤出机。挤出机内的螺旋绞刀在真空室(真空度通常为-0.08~-0.09 MPa)中推送泥料,排除空气后通过机头模具挤出连续条状泥条。泥条上由芯具形成若干排列规则的孔洞,随后经切条、切坯工序得到砖坯。该类设备挤出压力大(一般2.0~4.0 MPa),对芯具的耐磨性要求高,常采用硬质合金或陶瓷涂层。
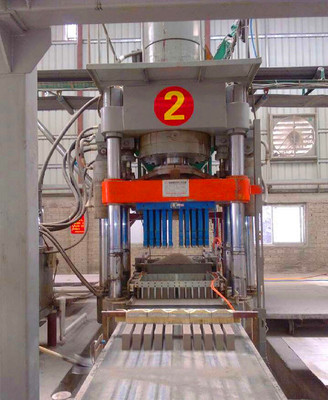
- 液压压制成型机:适用于粉煤灰、尾矿等不宜挤出的原料,采用模箱压制成型。多孔砖的孔洞由模具上的芯杆形成,压制成型后立即脱模。该设备自动化程度高,砖坯尺寸精度好,但孔洞率一般低于挤出成型产品,且对原料含水率敏感。
三、关键工艺环节与砖机协同
多孔砖的制造是一个系统性工程,多孔砖机需与前后工序紧密配合:
- 原料预处理:粘土需经过破碎、搅拌和24小时以上陈化,以提高塑性;粉煤灰等工业废渣需掺加粘结剂。多孔砖机的挤出稳定性直接取决于混合料的水分均匀性(一般13%~18%)和颗粒级配。
- 真空脱气:挤出机真空系统是关键。真空度过低会导致砖坯出现分层、裂纹,真空度过高则增加能耗。通常配备水环式真空泵,并设置真空表实时监控。
- 芯具与模具:多孔砖的孔型(圆孔、矩形孔、菱形孔)、孔洞率(25%~40%)和孔排列方式(错排或顺排)由芯具决定。芯具的安装平行度和出泥端耐磨性直接影响孔壁光滑度和砖坯合格率。
- 切坯与码坯:挤出后的泥条需经自动切条机、切坯机切成单体砖坯,再由码坯机(或人工)放置于窑车或干燥车上。多孔砖机与切码系统的节拍匹配是生产线效率的瓶颈之一。
四、设备选型与制造维护要点
建筑企业在选用多孔砖机时,需结合原料特性、产品规格和产能需求综合考虑:
- 原料适配性:硬质页岩、煤矸石宜选高挤出压力(≥2.5 MPa)的真空挤出机;粉煤灰、淤泥等软质原料可选用较低压力但真空度稳定的机型。
- 产能匹配:常见挤出机绞刀直径从350mm到650mm不等,对应产量约每小时10~35吨湿坯。过大的机型在小产量需求下会造成能耗浪费,过小则限制发展。
- 芯具易换性:选择快换芯具结构的砖机,可在20~30分钟内完成孔型变更,适应多品种生产。
- 耐磨与维护:螺旋绞刀、机头、芯杆应选用耐磨合金材质,并建立定期检查制度。某砖厂案例显示,采用高铬合金芯杆后,使用寿命从2周延长至3个月,显著降低停机时间。
- 节能与环保:现代多孔砖机宜配备变频调速和真空自动控制,以降低单位电耗;同时配套粉尘收集和噪声治理装置,满足绿色工厂要求。
五、
多孔砖机作为建筑材料制造链条中的关键装备,其技术进步推动了多孔砖从传统高能耗、低效率向高质量、多品种、绿色化方向发展。随着建筑节能标准的提高和工业固废资源化利用的推进,未来多孔砖机将更加注重原料适应性、智能控制(如在线水分检测与自动调压)以及模具长寿命设计,从而为新型墙体材料制造提供更坚实的装备支撑。理解设备与工艺的协同关系,对建筑材料制造企业提升产品质量与竞争力具有重要意义。